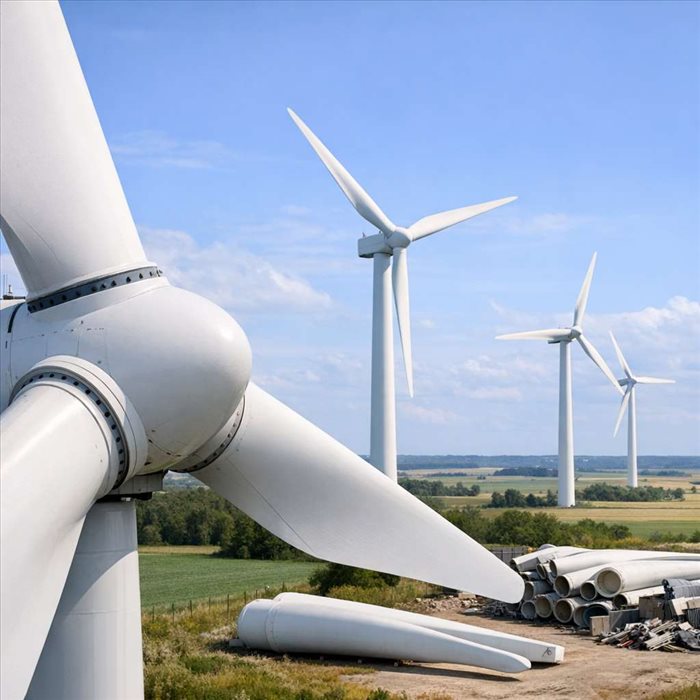
Les pales constituent l’interface entre le vent et le générateur électrique. Leur forme, leur masse et leur état de surface influencent directement l’énergie produite, la sécurité de l’installation et son coût d’entretien. Sur les éoliennes modernes, elles sont le plus souvent au nombre de trois, réunies sur un rotor à axe horizontal. Leur cycle de vie pose aussi une question industrielle majeure : fabriquer des structures très résistantes, puis les réparer et les valoriser lorsqu’elles arrivent en fin d’exploitation.
Pourquoi les pales sont déterminantes pour la performance d’une éolienne
Transformer l’énergie du vent en mouvement de rotation
Une pale ne fonctionne pas comme une simple voile poussée par le vent. Son profil crée surtout une
portance aérodynamique, comparable dans son principe à celle d’une aile d’avion. Le vent relatif s’écoule plus vite sur une face que sur l’autre ; la différence de pression génère une force qui entraîne le rotor.
La traînée, force opposée au mouvement, doit au contraire rester faible. La géométrie de la pale est donc étudiée pour obtenir le meilleur rapport entre portance et traînée selon la vitesse du vent. L’énergie mécanique du rotor est ensuite transmise à la chaîne de conversion, dont le rôle est détaillé dans ce guide sur le
fonctionnement et les composants d’une éolienne.
Aucun rotor ne peut capter toute l’énergie du vent : la
limite de Betz fixe un plafond théorique d’environ 59,3 %. En pratique, les pertes aérodynamiques, mécaniques et électriques réduisent encore la part effectivement transformée.
Longueur, profil aérodynamique et compromis entre puissance et contraintes
La puissance potentiellement captée dépend de la surface balayée par le rotor, laquelle augmente avec le carré de son rayon. Allonger une pale permet donc de produire davantage à vent égal. C’est une raison majeure de la croissance des rotors, particulièrement en mer, où les machines de grande dimension sont courantes.
Cette solution comporte toutefois des contraintes : masse accrue, flexion plus importante, transport plus délicat et efforts renforcés sur le moyeu et la tour. Le profil évolue aussi entre la racine, large et structurelle, et l’extrémité, fine et optimisée pour l’aérodynamique. Le
tip-speed ratio, rapport entre la vitesse en bout de pale et celle du vent, aide à définir le régime de fonctionnement optimal.
| Paramètre | Effet principal |
| Longueur du rotor | Surface balayée et potentiel de production plus élevés |
| Angle d’attaque | Portance, traînée et risque de décrochage |
| Vitesse en bout de pale | Rendement, bruit, érosion et contraintes mécaniques |
Comment sont conçues et fabriquées les pales d’éoliennes
Les matériaux composites : fibres de verre, résines et renforts carbone
Les pales combinent légèreté et résistance grâce aux matériaux composites. La
fibre de verre est le renfort le plus répandu : elle offre un bon compromis entre coût, robustesse et masse. Des fibres de carbone peuvent renforcer certaines zones de très grandes pales, où leur rigidité limite la déformation, mais elles restent plus coûteuses.
Ces fibres sont liées par une matrice, souvent une résine époxy ou polyester. Les peaux extérieures entourent fréquemment une
structure sandwich : une âme en balsa ou en mousse polymère réduit le poids tout en conservant la rigidité. À l’intérieur, les longerons et leurs semelles reprennent une grande part des efforts de flexion.
Les principales étapes de fabrication, du moulage au contrôle qualité
Chaque demi-coque est produite dans un moule de grande dimension. Les tissus de fibres, les renforts et l’âme sandwich y sont positionnés avec précision, avant imprégnation de résine. L’infusion sous vide consiste à aspirer l’air du moule afin que la résine traverse correctement les fibres.
Les opérations essentielles comprennent notamment :
- la préparation et le dépôt des tissus de renfort ;
- l’infusion, puis la polymérisation de la résine ;
- l’assemblage des deux demi-coques autour des éléments porteurs ;
- la finition de surface, l’équilibrage et les contrôles dimensionnels.
Les contrôles non destructifs recherchent les défauts internes sans abîmer la structure : porosités, défauts de collage ou zones de
délaminage, c’est-à-dire de séparation entre deux couches du composite.
Résister aux vents, à la fatigue et à l’érosion en bout de pale
Une pale subit des charges variables à chaque rotation : rafales, turbulences, gravité et changements de direction du vent. Ces sollicitations répétées provoquent de la fatigue sur plusieurs décennies. La conception doit aussi anticiper le flambement, la torsion et les vibrations.
Le bord d’attaque est particulièrement exposé. Pluie, poussières, grêle ou embruns frappent cette zone à grande vitesse et dégradent son état de surface. Cette
érosion du bord d’attaque peut réduire les performances. Des revêtements protecteurs, appliqués comme couches sacrificielles, retardent cette usure. Les contraintes sont encore plus fortes pour les
éoliennes offshore, soumises à l’humidité saline et à des accès de maintenance plus complexes.
Le fonctionnement des pales en conditions réelles
L’orientation des pales pour réguler la vitesse du rotor
Les machines actuelles utilisent généralement un système de
pas variable, ou pitch control. Chaque pale peut pivoter autour de son axe afin d’ajuster l’angle d’attaque au vent réel. Sous le vent nominal, cette orientation favorise la production ; lorsque le vent augmente, elle limite la puissance et protège les composants.
Un angle d’attaque trop élevé entraîne le décrochage aérodynamique : la portance chute et les turbulences augmentent. Lors d’un arrêt, les pales sont placées en calage en drapeau, une position qui réduit au maximum leur prise au vent. Cette régulation complète les systèmes de surveillance de vitesse, de vibration et de température. Les principes d’exploitation sont également abordés dans cet article sur les
usages et le fonctionnement des éoliennes.
Maintenance, inspection et réparation des dommages
La surveillance vise à détecter rapidement fissures, impacts, défauts de revêtement ou décollements. L’
inspection par drone permet d’observer les surfaces sans mobiliser systématiquement une nacelle élévatrice. Des capteurs, des images haute résolution et des contrôles par ultrasons peuvent compléter le diagnostic.
Les réparations concernent souvent le bord d’attaque ou des défauts localisés du stratifié. Elles exigent un séchage, une préparation rigoureuse de la zone et le rétablissement du profil aérodynamique. Une réparation mal exécutée peut créer une faiblesse structurelle ou perturber l’écoulement de l’air.
Pourquoi le recyclage des pales reste complexe
Les limites des matériaux composites thermodurcissables
Les composites sont excellents pendant l’exploitation, mais difficiles à valoriser en fin de vie. Les résines thermodurcissables forment, après polymérisation, un réseau réticulé qui ne peut pas être simplement fondu puis remoulé, contrairement à de nombreux thermoplastiques. Séparer proprement les fibres de verre ou de carbone de leur matrice demande donc des procédés spécifiques.
La longévité des matériaux, leur diversité et la présence d’adhésifs ou de revêtements compliquent encore le traitement. Cet enjeu doit être replacé dans une vision globale des
bénéfices et limites de l’éolien.
Les enjeux logistiques liés au démontage, au transport et au découpage
Avant tout traitement, une pale doit être déposée, déplacée et préparée. Sa longueur, sa forme et son volume rendent le transport exceptionnel ou le découpage sur site souvent nécessaires. Ces opérations requièrent des équipements adaptés et génèrent des coûts qui pèsent sur la solution de valorisation retenue.
Les solutions pour valoriser les pales en fin de vie
Réemploi et reconversion dans des ouvrages ou du mobilier
Lorsqu’une pale conserve une intégrité suffisante, son
réemploi structurel peut éviter une destruction immédiate. Des segments peuvent devenir passerelles, abris, bancs, éléments paysagers ou supports architecturaux. Cette option dépend de l’état de la pièce, des règles de sécurité et de la pertinence locale du projet.
Broyage, co-traitement cimentier et recyclage des fibres
Le broyage fournit une matière composite utilisable dans certains procédés. Le co-traitement en cimenterie valorise à la fois une partie énergétique de la résine et la fraction minérale des fibres dans le clinker. La pyrolyse et la solvolyse cherchent, elles, à séparer fibres et matrice par voie thermique ou chimique. Elles peuvent préserver davantage de valeur, mais leur déploiement dépend de la qualité des fibres récupérées et de l’équilibre économique.
Concevoir des pales plus faciles à recycler dès l’origine
L’éco-conception vise à intégrer la fin de vie dès le choix des matériaux : résines recyclables, assemblages démontables, réduction des substances difficiles à séparer et traçabilité des composants. Pour les parcs marins, cette approche est particulièrement importante, comme le souligne l’ampleur des enjeux liés aux
éoliennes en mer.
Le point d’équilibre entre rendement et circularité
La performance d’une installation repose largement sur des éléments capables de capter le vent tout en supportant des efforts considérables pendant de nombreuses années. Leur efficacité résulte d’un équilibre précis entre aérodynamique, légèreté, résistance structurelle et régulation automatique. La surveillance et les réparations ciblées restent essentielles pour préserver ce
compromis entre production et durabilité.
En fin de vie, les matériaux composites rappellent qu’une technologie bas carbone doit aussi anticiper la gestion de ses composants. Réemploi, valorisation en cimenterie et procédés de séparation des fibres offrent des voies complémentaires, sans solution universelle. L’enjeu est désormais d’intégrer davantage la
fin de vie dès la conception, afin de concilier la croissance des rotors avec des filières de traitement adaptées.
Chiffres clés des pales et du rotor
La dimension du rotor pèse fortement sur le potentiel de production : la surface balayée dépend du carré de son rayon. À titre d’illustration, un rotor de 100 m de diamètre couvre environ 7 854 m², tandis qu’un rotor de 200 m atteint près de 31 416 m². Doubler le diamètre multiplie donc la surface captée par 4, à conditions de vent identiques. La configuration à 3 pales s’est imposée sur la grande majorité des éoliennes modernes, car elle équilibre rendement aérodynamique, stabilité et contraintes mécaniques. La récupération d’énergie reste limitée par la physique : la limite de Betz fixe à environ 59,3 % la part maximale de l’énergie cinétique du vent qu’un rotor idéal peut théoriquement extraire. Les pertes aérodynamiques, mécaniques et électriques abaissent nécessairement ce résultat dans une installation réelle. Ces ordres de grandeur expliquent pourquoi l’allongement des pales améliore la production, tout en rendant la fabrication, le transport et la fin de vie plus exigeants.
Questions courantes
Quelle est la durée de vie habituelle d’une pale d’éolienne ?
Une pale est généralement conçue pour fonctionner pendant toute la durée d’exploitation prévue du parc, sous réserve d’une maintenance régulière. Sa longévité dépend surtout des conditions de vent, de l’exposition à la pluie ou au sel, de la qualité de fabrication et de la rapidité des réparations. Un suivi préventif limite l’aggravation de petits défauts de surface ou de structure.
Pourquoi les pales sont-elles souvent blanches ?
Le blanc limite l’échauffement dû au soleil et facilite la détection visuelle de fissures, d’impacts ou de salissures. Cette couleur contribue aussi à préserver les revêtements et les résines des effets des rayonnements ultraviolets. Dans certains contextes, des marquages peuvent être ajoutés pour améliorer leur visibilité, notamment pour certains usages aéronautiques ou maritimes.
Une éolienne produit-elle encore lorsque le vent est très fort ?
Non, elle s’arrête au-delà d’un certain seuil de sécurité défini par son constructeur. Le système de commande modifie d’abord l’orientation des pales pour limiter la puissance. Si le vent devient trop intense, le rotor est stoppé et les pales sont placées en position de
calage en drapeau, afin de réduire leur prise au vent. Ce dispositif protège le rotor, la nacelle et la tour.
Les pales peuvent-elles être frappées par la foudre ?
Oui, particulièrement sur les sites élevés ou très exposés. Elles intègrent donc généralement un dispositif de protection qui conduit le courant vers la terre à travers la structure de l’éolienne. Un impact peut néanmoins endommager le revêtement ou le composite ; une inspection est alors nécessaire pour vérifier l’absence de fissure, de délaminage ou de défaut électrique.
Pourquoi les bouts de pales s’usent-ils plus vite que leur base ?
L’extrémité se déplace beaucoup plus vite que la partie proche du moyeu. Elle reçoit donc davantage d’impacts de pluie, de sable, de poussières ou d’insectes. Cette abrasion modifie progressivement la finesse du bord d’attaque et peut réduire le rendement. L’application de
protections anti-érosion et des contrôles réguliers permettent de préserver les performances aérodynamiques.
Les pales usagées peuvent-elles servir à fabriquer de nouvelles pales ?
Ce n’est pas encore la voie la plus courante. Les fibres récupérées après traitement n’offrent pas toujours les mêmes propriétés mécaniques que des fibres neuves, ce qui limite leur emploi dans une pièce aussi exigeante. Elles peuvent toutefois être réutilisées dans d’autres composites ou applications industrielles. Le développement de résines plus facilement séparables vise précisément à améliorer cette circularité.
Le recyclage est-il la seule solution en fin de vie ?
Non. Lorsqu’elles sont suffisamment saines, certaines pales peuvent être découpées et réemployées dans des ouvrages, du mobilier ou des aménagements. Cette seconde vie évite un traitement immédiat et conserve une partie de leur valeur matérielle. La solution pertinente dépend de l’état de la pale, des besoins locaux et des contraintes de transport.
Les différences essentielles entre les voies de valorisation
| Voie de traitement |
État de la pièce |
Valorisation obtenue |
Condition déterminante |
Point de vigilance |
| Réemploi architectural |
Pale ou tronçon conservé |
Passerelle, abri, mobilier ou aménagement |
Structure suffisamment saine et projet local adapté |
Transport, découpe et validation de la sécurité |
| Broyage mécanique |
Composite réduit en fragments |
Matière secondaire pour certaines applications |
Filière capable d’accepter le mélange fibres-résine |
Valeur des matériaux généralement limitée |
| Co-traitement cimentier |
Pale broyée et préparée |
Énergie de la résine et fraction minérale intégrée au ciment |
Accès à une cimenterie équipée |
Les fibres ne sont pas récupérées séparément |
| Pyrolyse |
Composite traité par la chaleur |
Fibres séparées de la matrice |
Procédé industriel maîtrisé pour le matériau concerné |
Qualité variable des fibres récupérées |
| Solvolyse |
Composite traité par voie chimique |
Récupération potentielle de fibres avec moins d’altération |
Installations spécialisées et gestion des solvants |
Déploiement encore limité selon les filières |